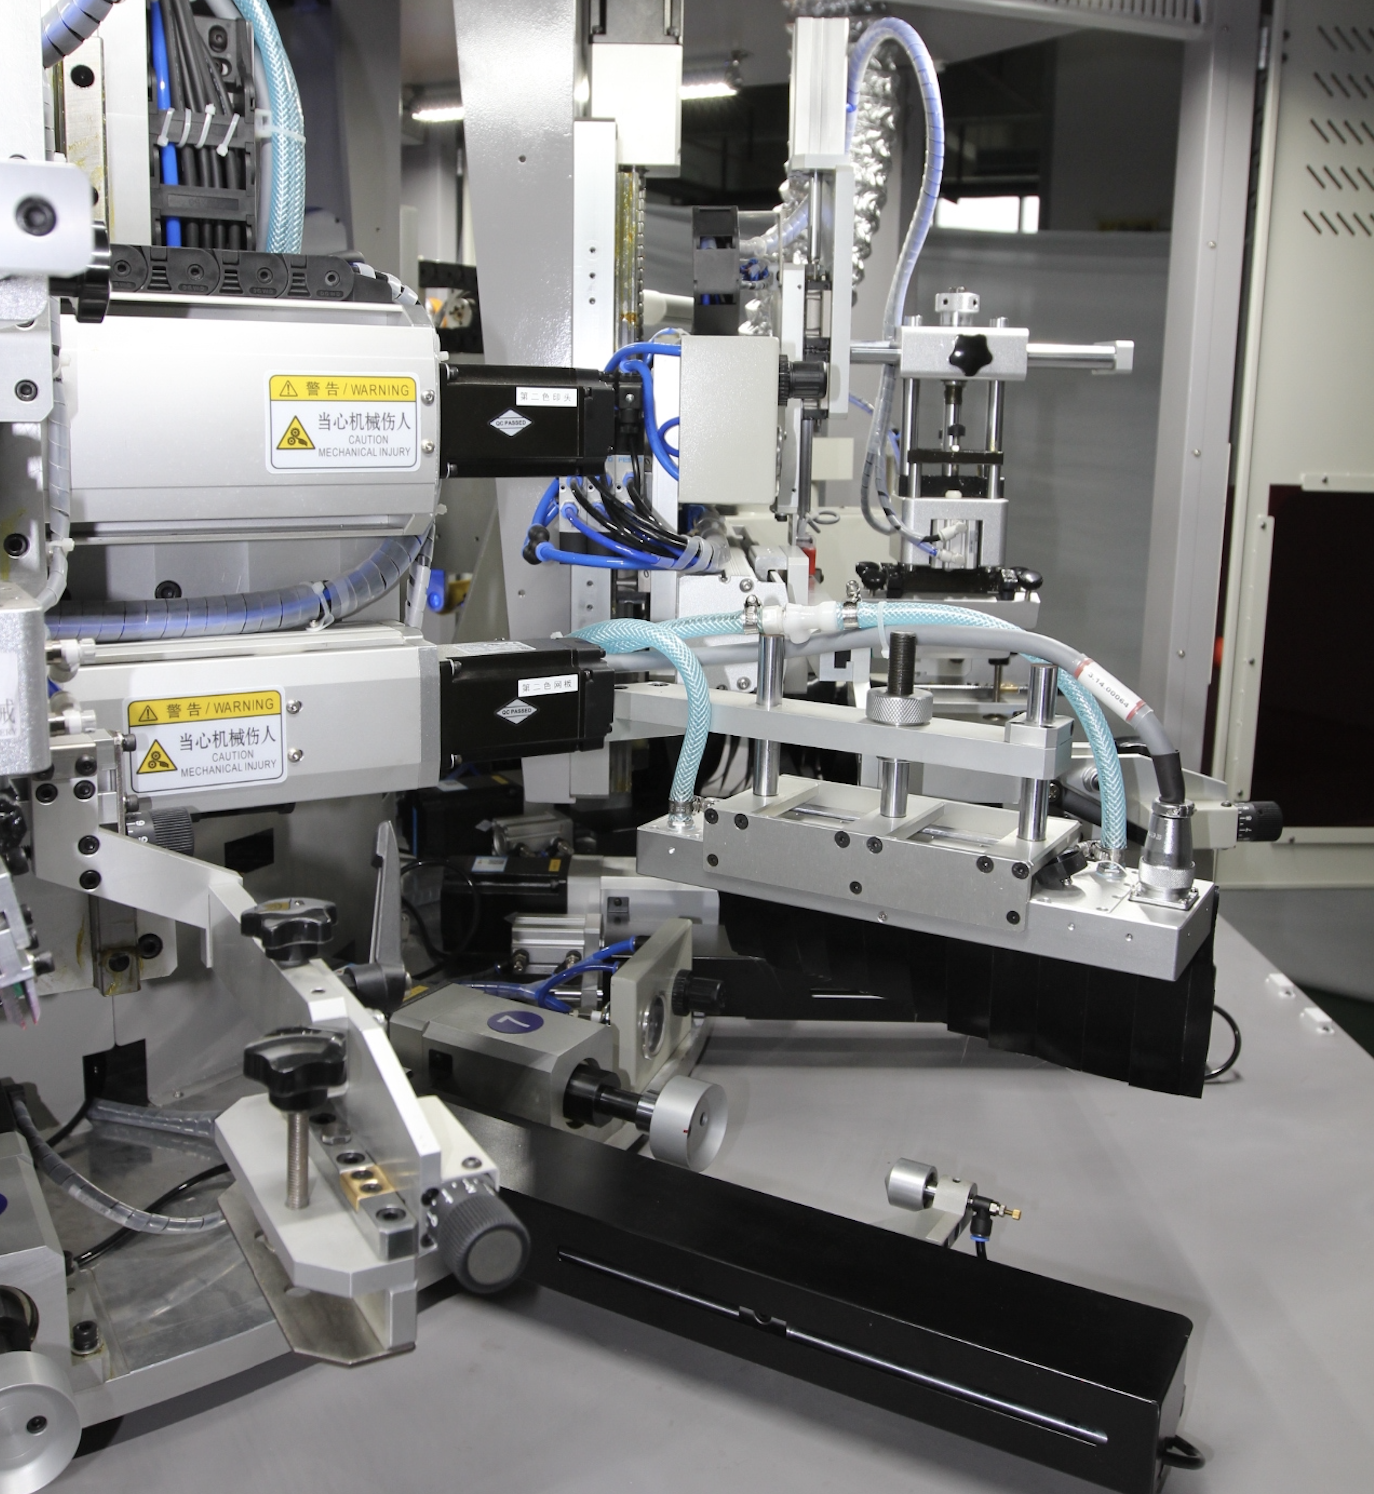
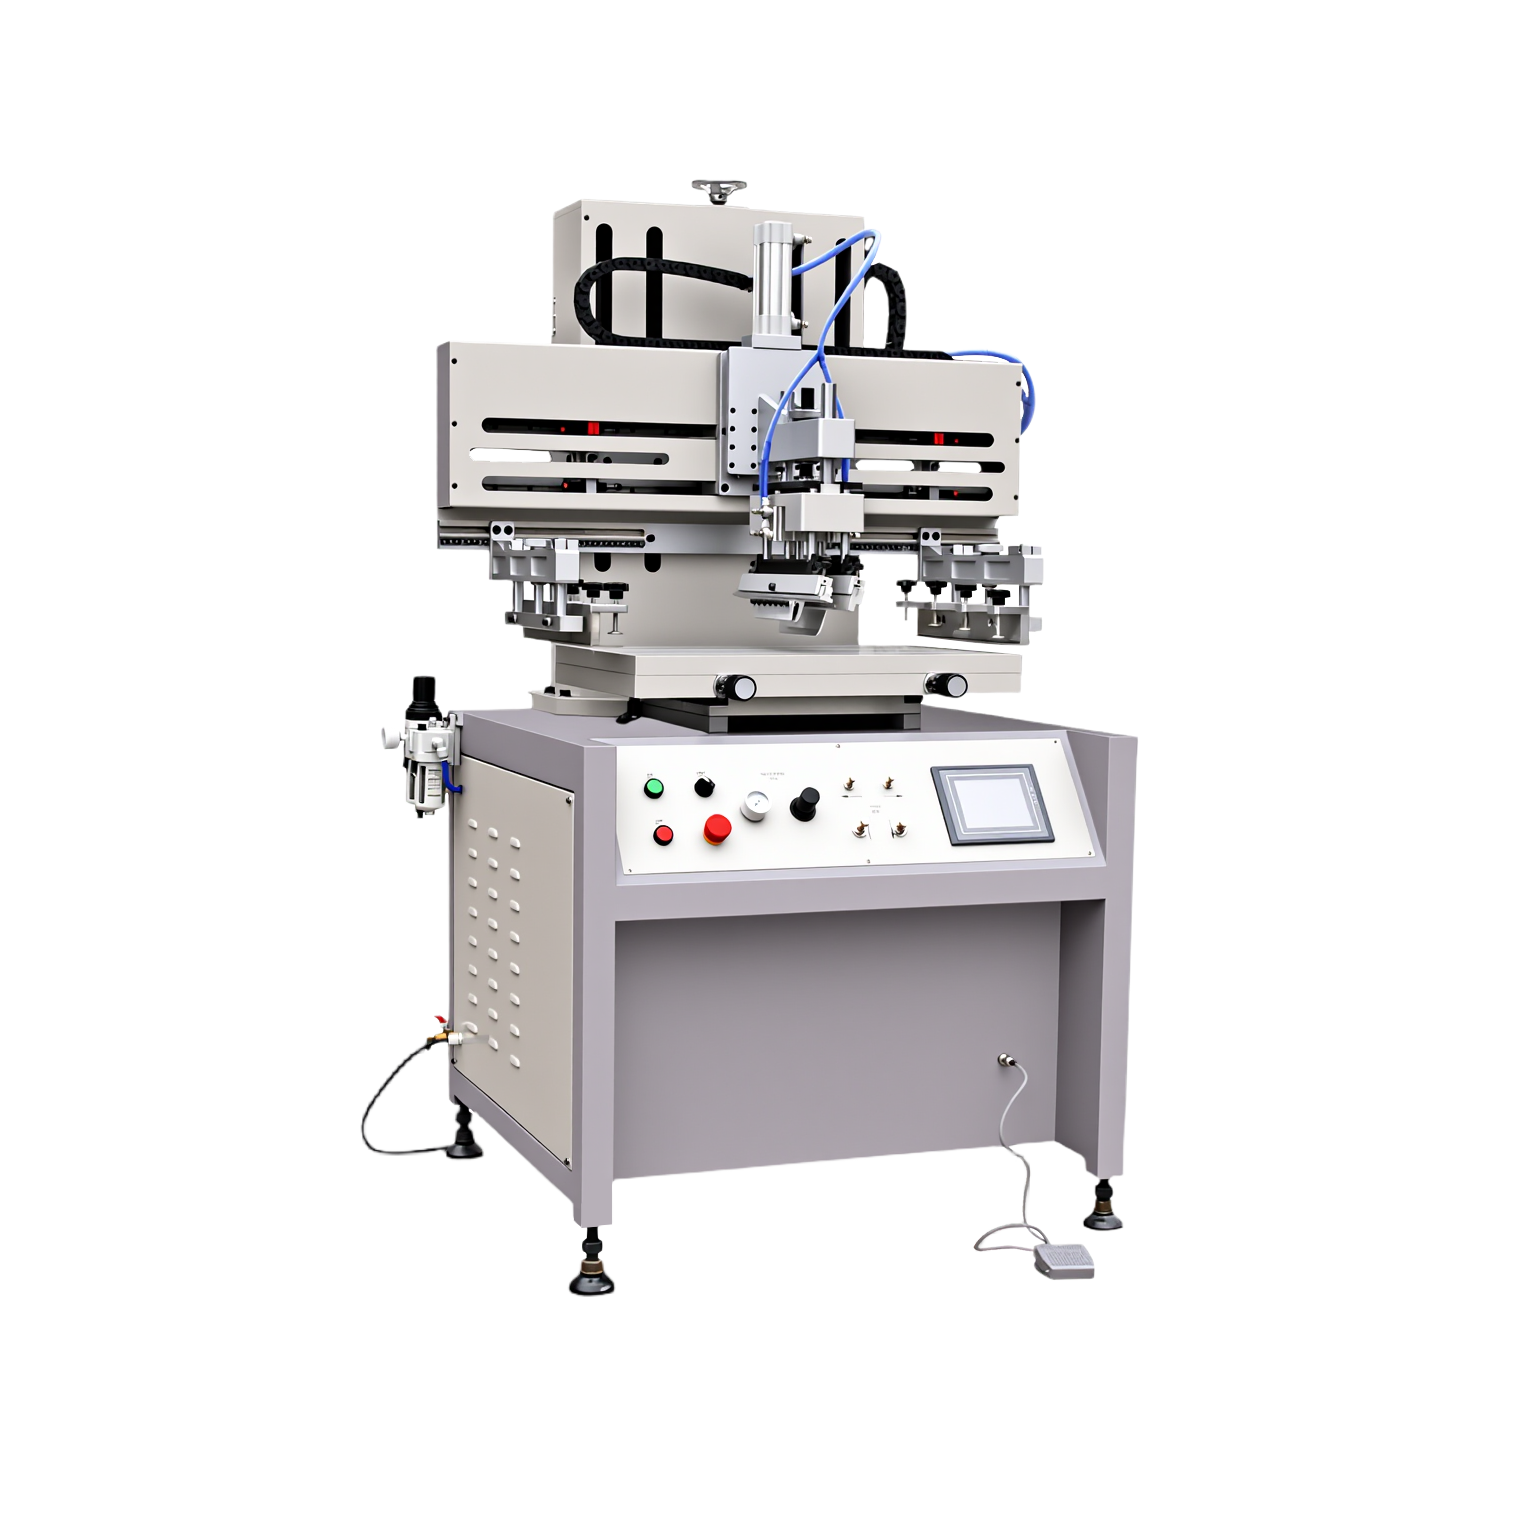
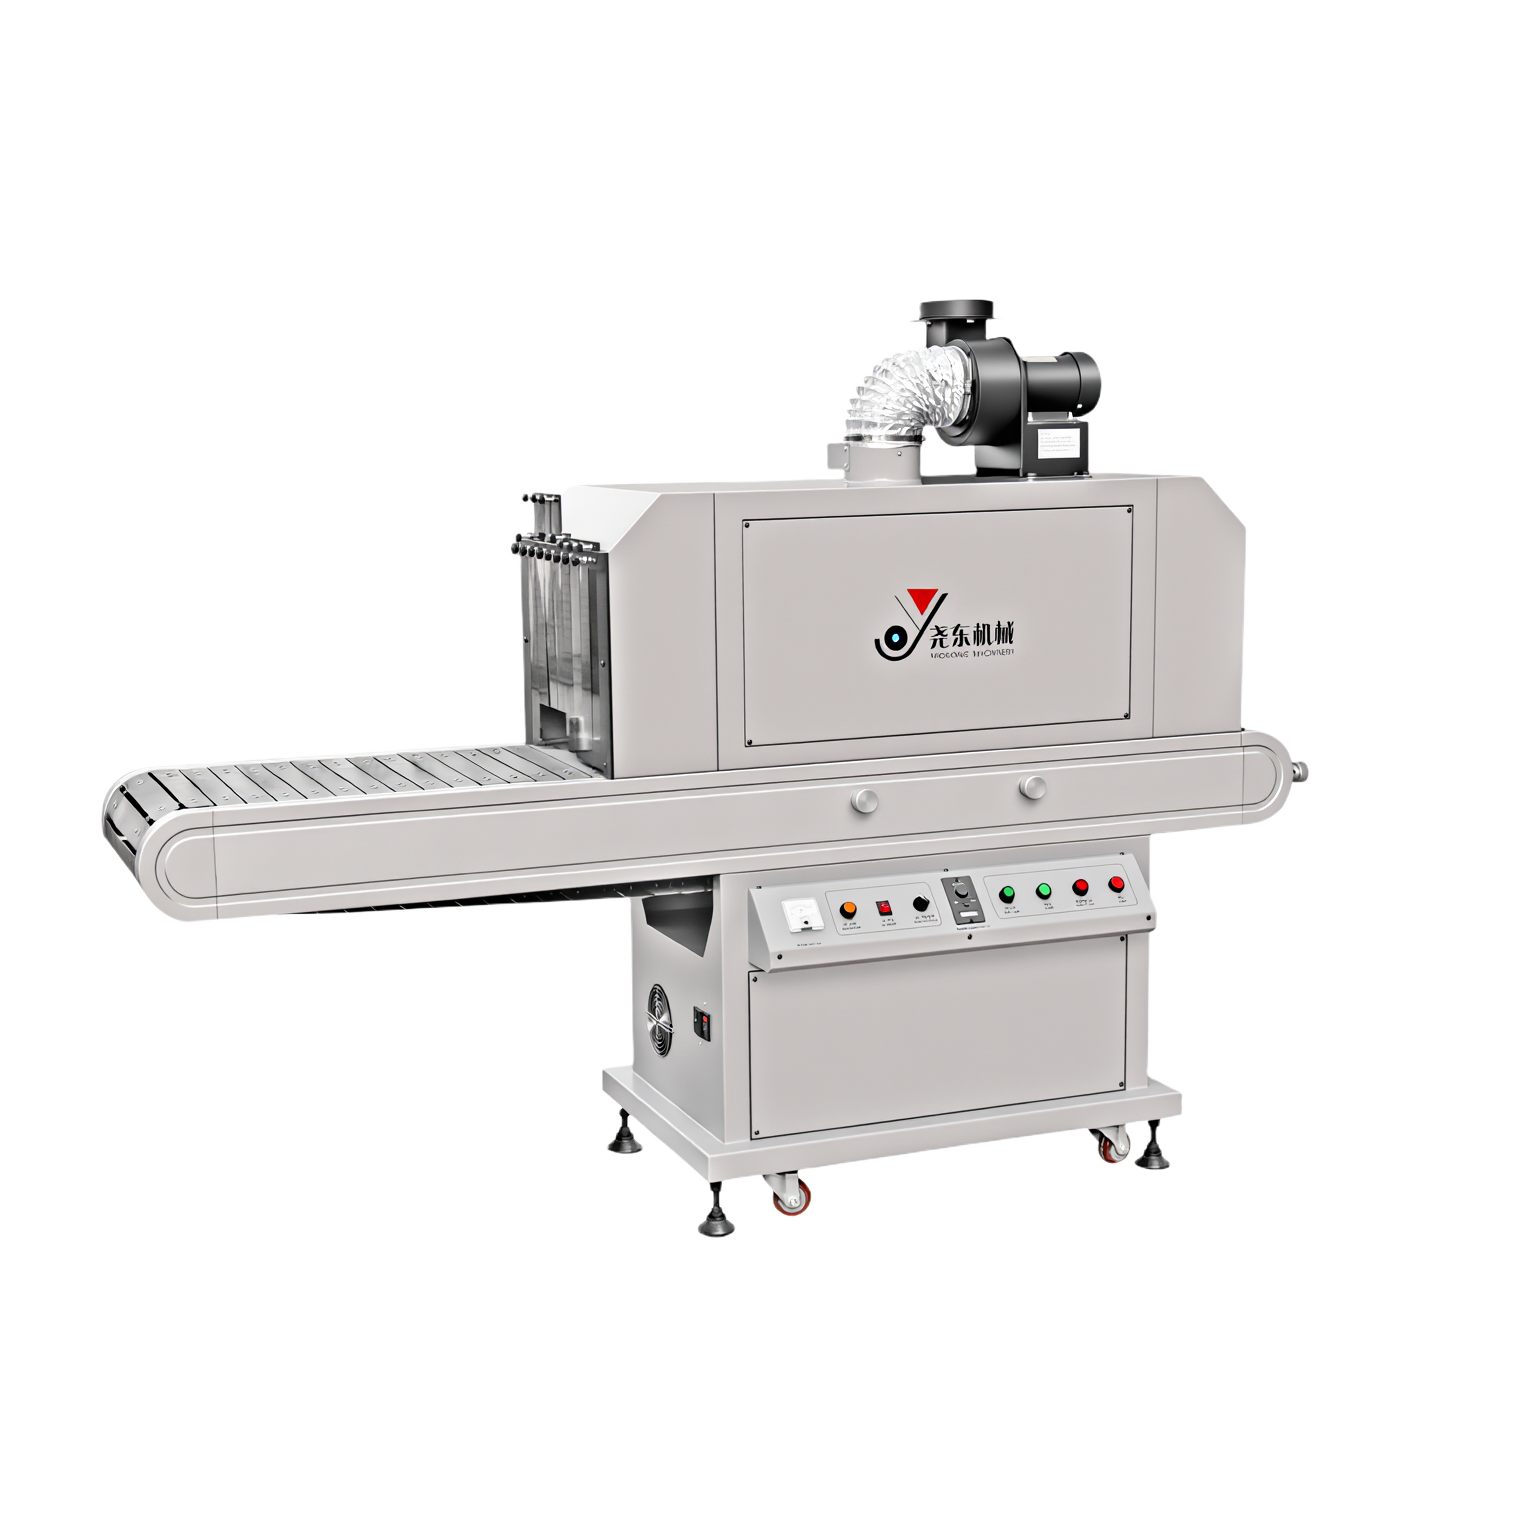
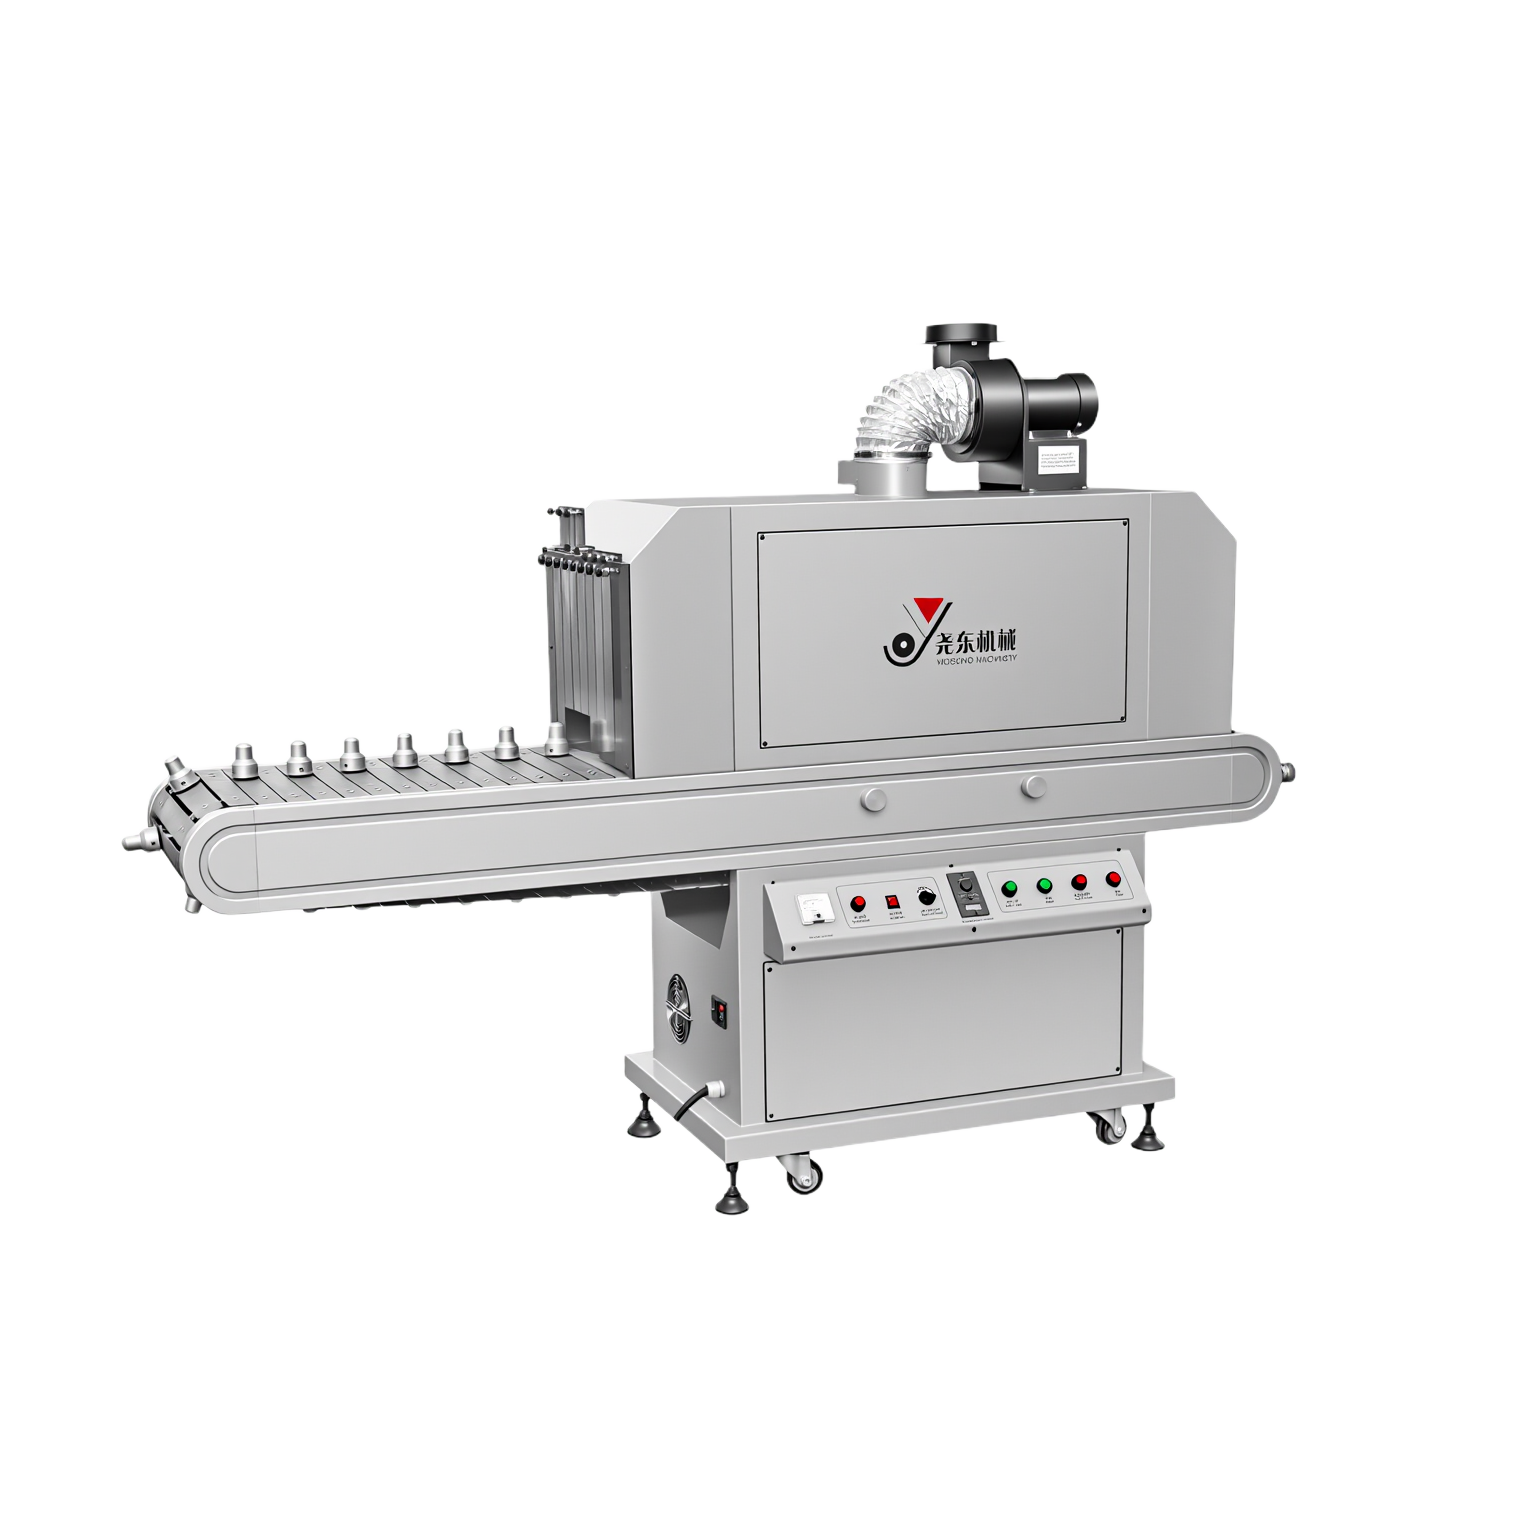
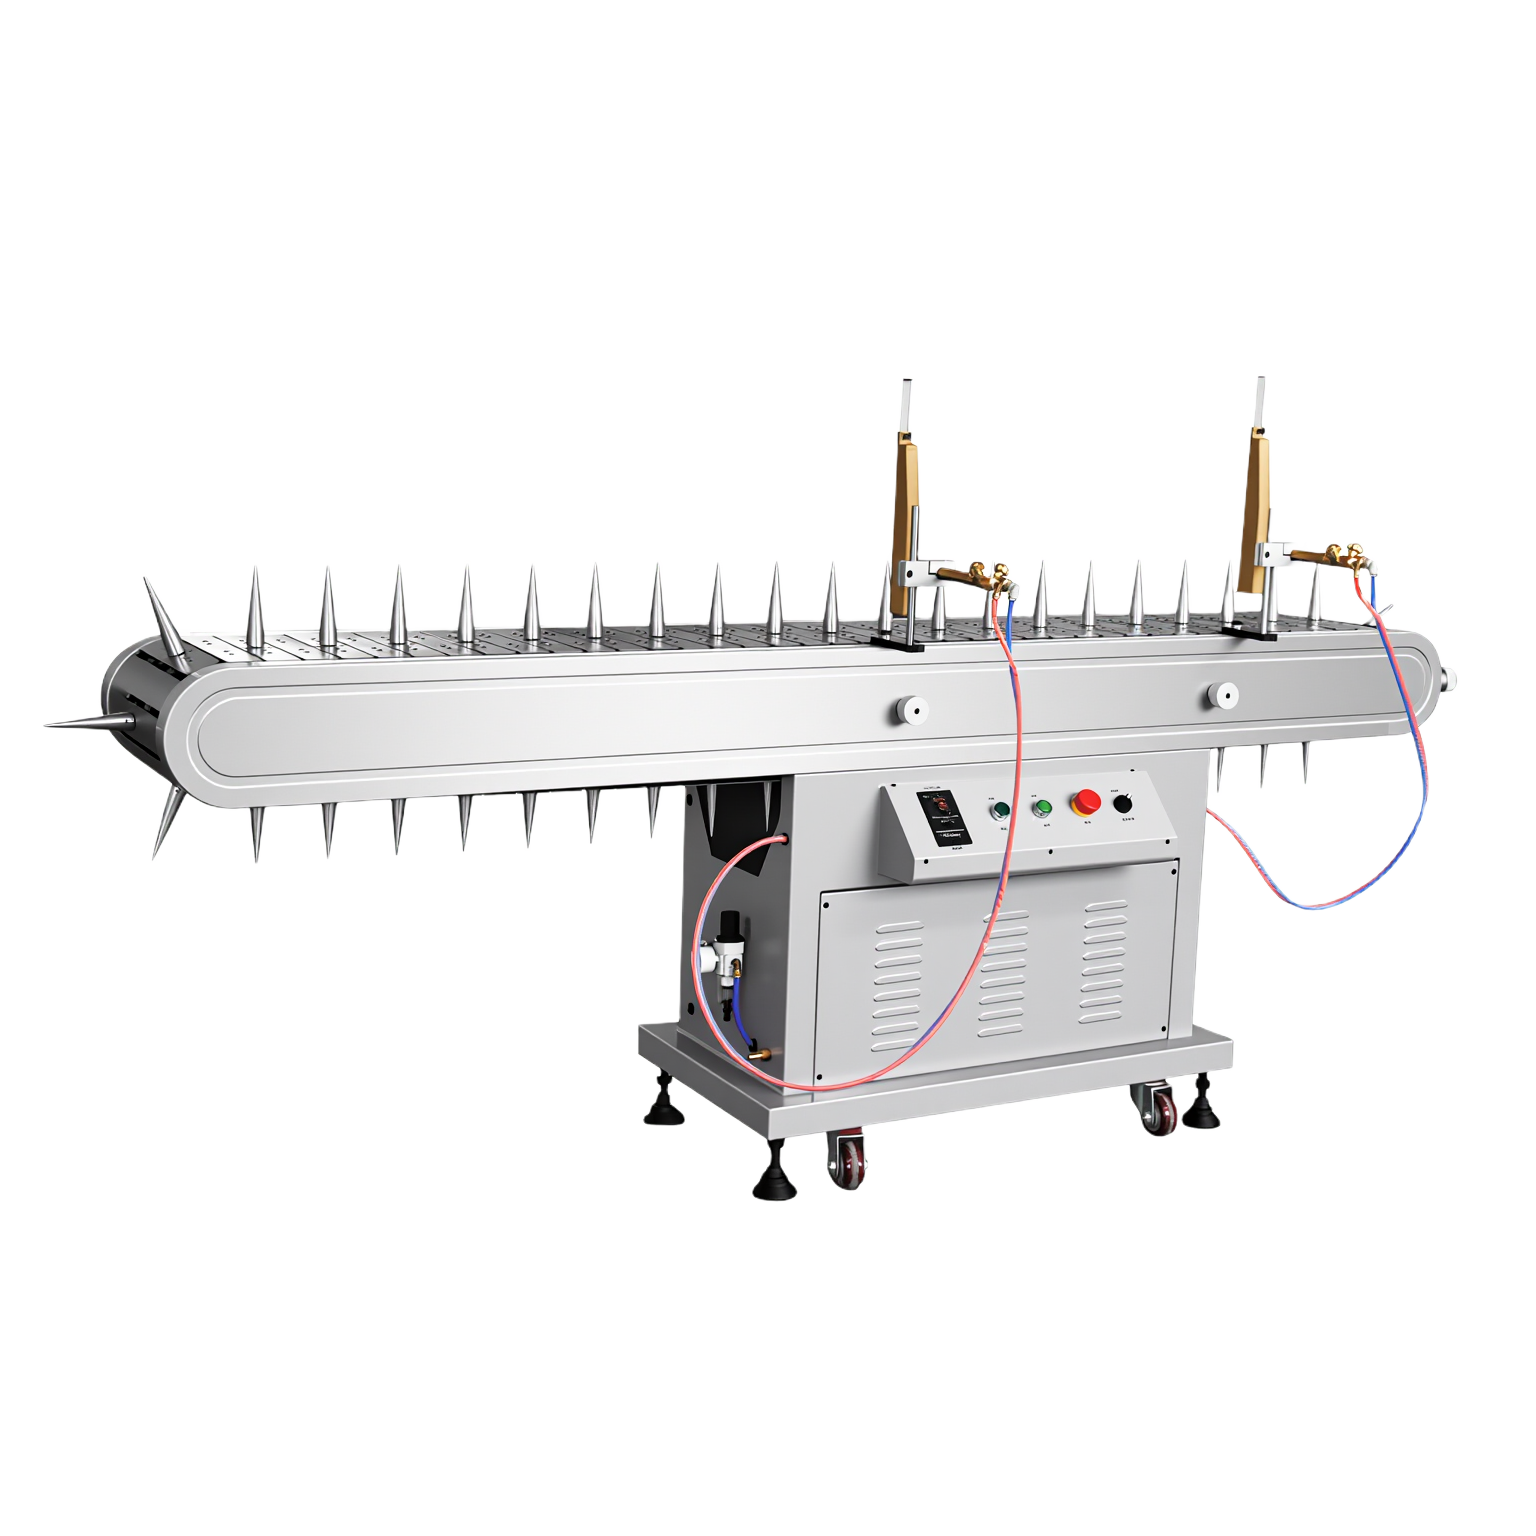
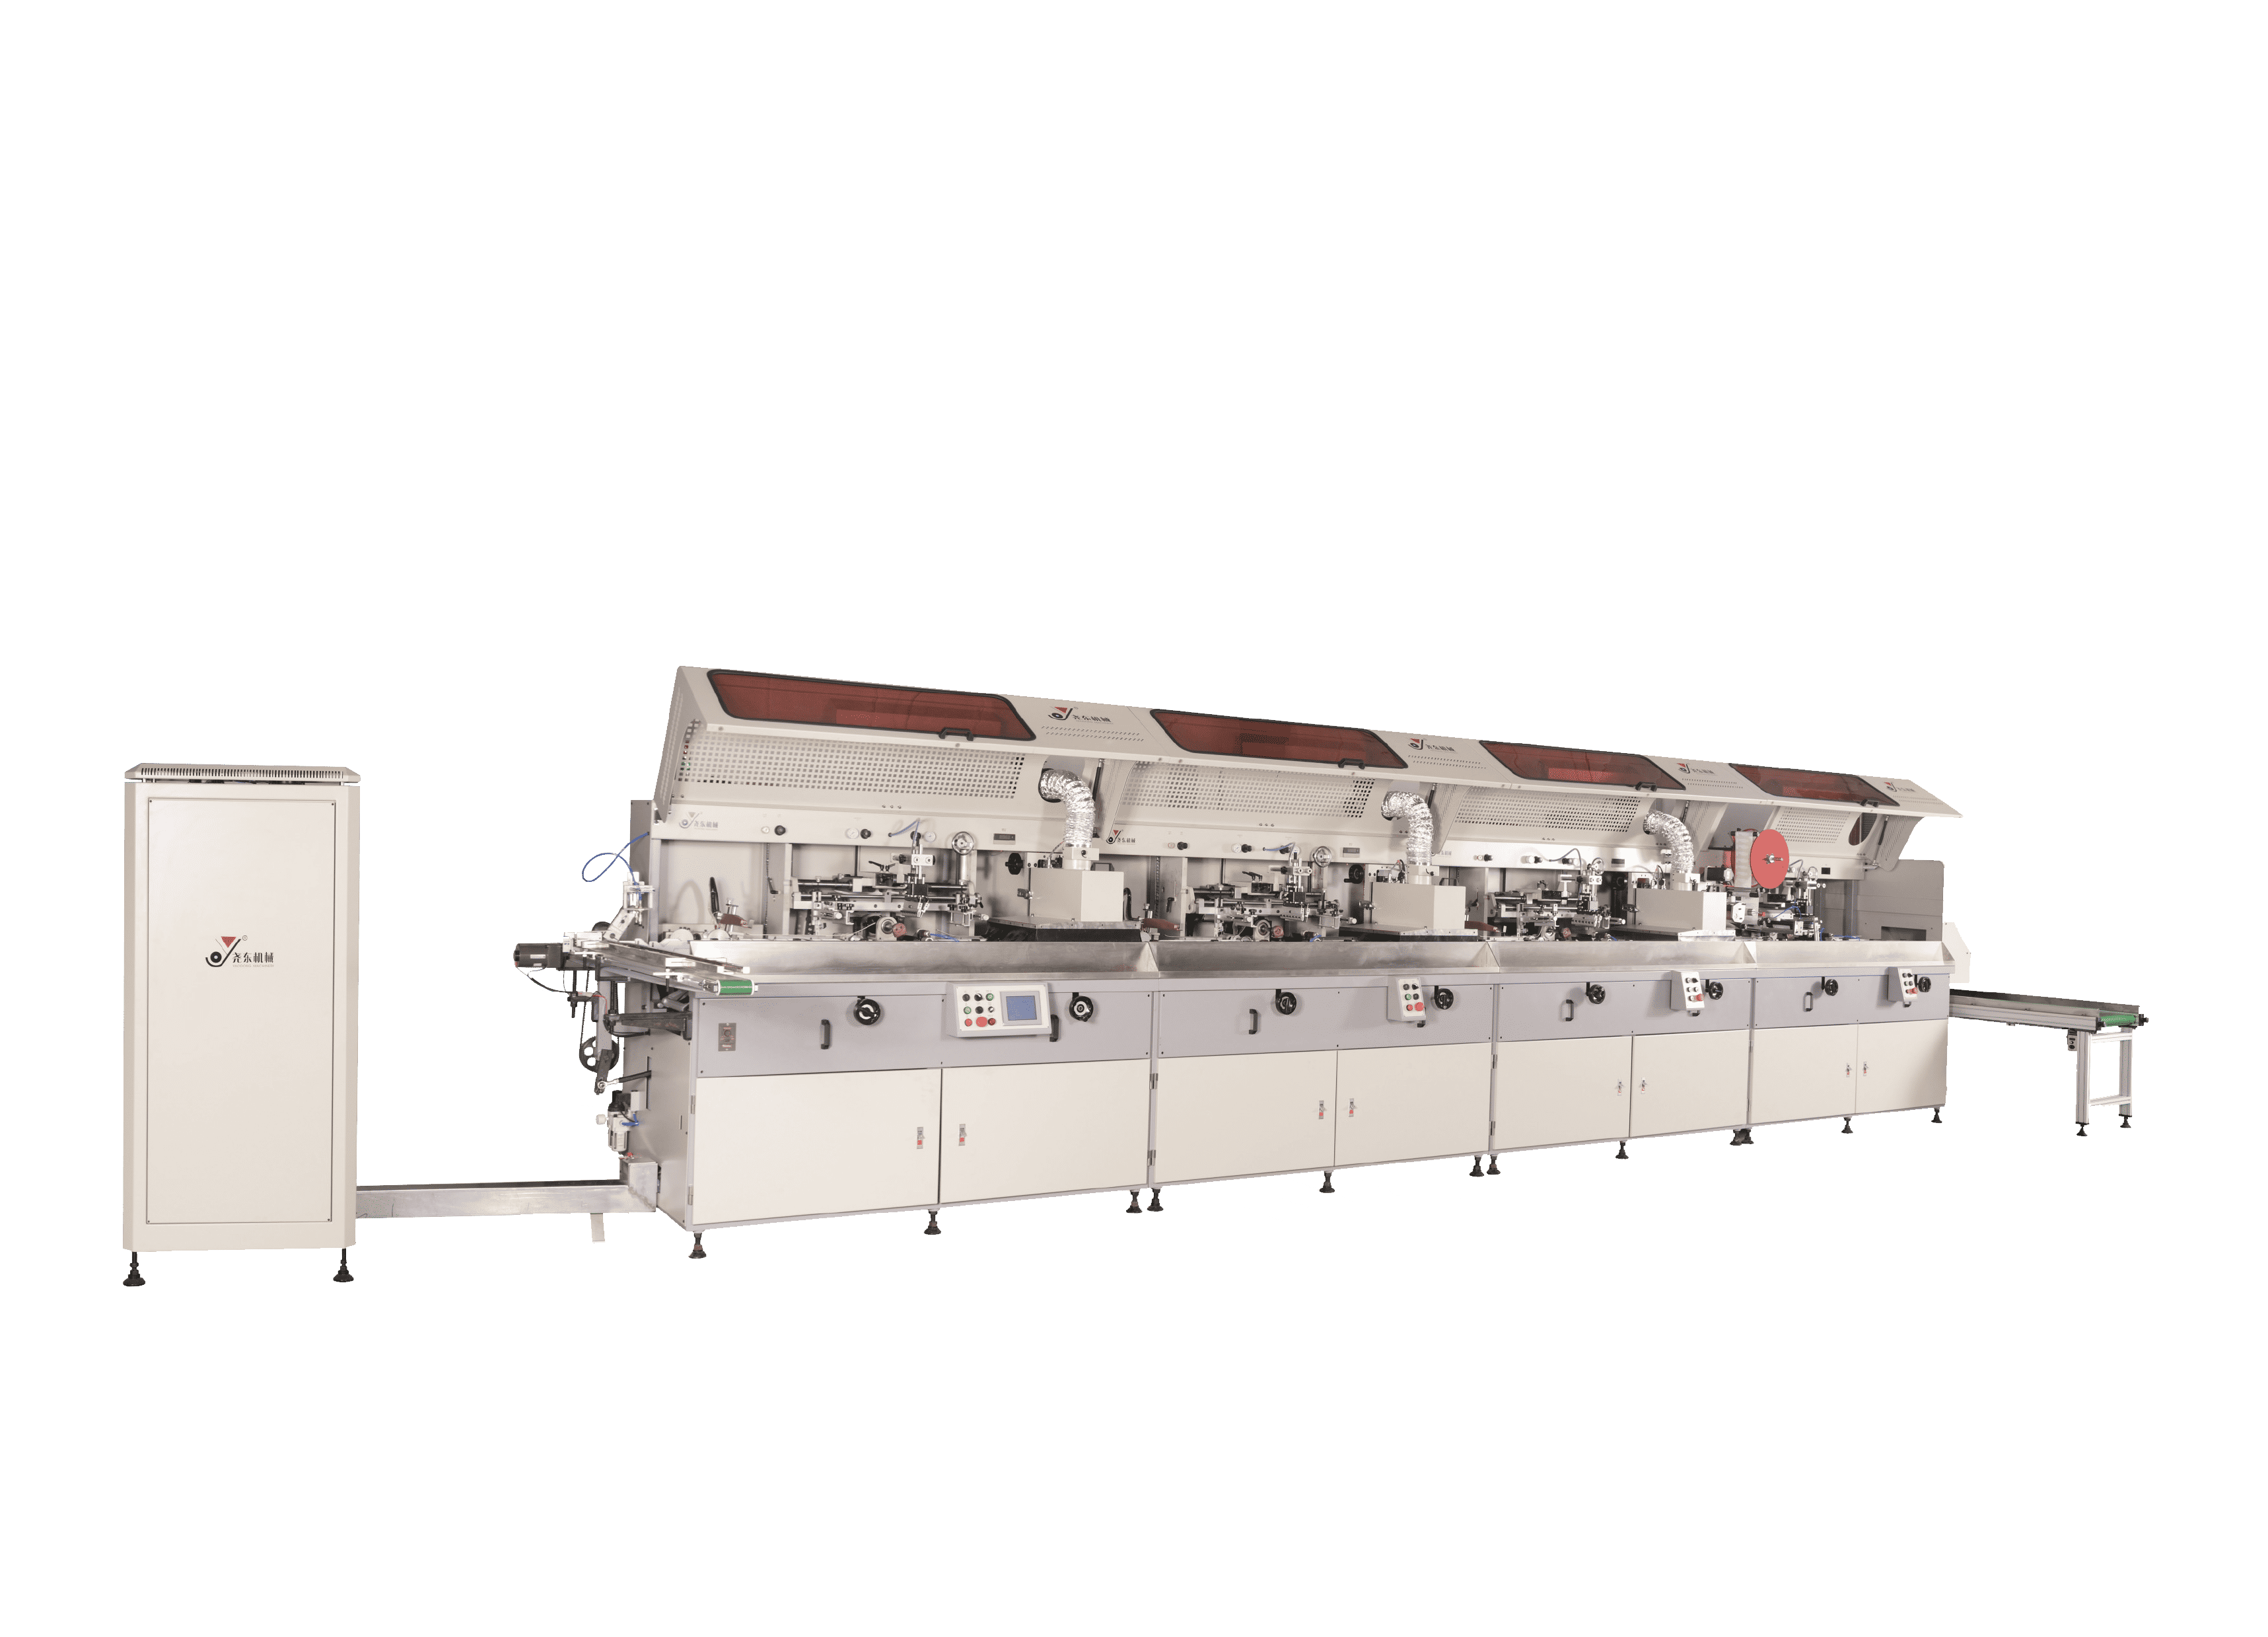
Yaodong Machineryは、自動印刷における業界をリードするソリューションを提供し、世界中の包装メーカー向けに精度と不良排除に焦点を当てています。
はじめに
スクリーン印刷生産では、圧力、インク粘度、メッシュ張力、または硬化条件のわずかな変動でも、ぼやけたエッジ、色ずれ、密着不良、ピンホール、インク被覆の不均一などの目に見える不良が発生する可能性があります。
不良率の低減は品質目標だけではありません。材料コスト、生産歩留まり、全体的な収益性に直接影響します。ボトル、ジャー、チューブ、その他の包装容器に印刷するメーカーにとって、不良管理は安定した拡張可能な生産を達成するための重要な要素です。
1. 印刷前処理を適切に行う
効果的な表面処理はインク密着の基盤であり、不良を減らすための最も重要なステップの1つです。
一般的な印刷前処理プロセス:
- 静電除塵:ピンホール、気泡、表面汚染の原因となる微細なほこりを除去します。
- 火炎処理:表面張力とインク密着性を向上させます。
注:非常に柔らかいプラスチック容器の場合、変形を避けるために火炎処理を省略する場合があります。 - プラズマ処理:より高い密着性の一貫性が求められる高価値の基材や複雑な不規則な表面に適しています。
簡単なテストのヒント
表面に少量の水を振りかけます:
- 水が均一に広がる場合 → 表面処理は十分です
- 水が玉になる場合 → 追加の処理が必要です
2. スキージ圧力と角度を最適化する
スキージ圧力と角度は、インク転写とエッジの鮮明さに直接影響します。
- 過度の圧力はインクのにじみやぼやけたエッジを引き起こす可能性があります
- 不十分な圧力は、薄いまたは不完全な印刷につながる可能性があります
さらに、不安定な圧力や一貫性のないスキージ速度は、以下を引き起こす可能性があります:
- 不均一なインク分布
- 色のばらつき
- スジやピンホール
安定した制御されたストロークにより、一貫したインク転写と安定した印刷品質が保証されます。
推奨設定:
- スキージ角度:ほとんどの条件下で65°〜75°
- 一定の圧力と適度で一貫した速度を維持します
3. 適切なメッシュ張力を維持する
適切なメッシュ張力は、正確な見当合わせときれいなエッジに不可欠です。
低いまたは不均一なメッシュ張力は、以下を引き起こす可能性があります:
- 多色印刷での見当ずれ
- ぼやけたエッジ
- 不均一なインク厚
張力計を使用してメッシュ張力を定期的にチェックし、生産全体を通じて安定性を確保するために必要に応じて調整します。
4. スクリーンを清潔に保ち、残留インクを除去する
汚れたスクリーンは、一般的でありながら見落とされがちな不良の原因です。
残留インク、ほこり、乾燥した粒子は、以下を引き起こす可能性があります:
- メッシュの目詰まり
- スジ、ピンホール、不完全な印刷
定期的なスクリーンの洗浄と検査は、開いたメッシュ構造と一貫したインク転写を維持するのに役立ちます。
5. インク粘度とインク層の厚さを管理する
UVインクは露光下で急速に乾燥する可能性があるため、粘度管理が重要になります。
不適切な粘度のインクは、以下を引き起こす可能性があります:
- 流動性の低下
- 不均一な被覆
- 表面欠陥
ベストプラクティス:
- 必要に応じてシンナーを使用して適切な流動性を維持します
- 生産前および生産中にインクを均一に撹拌します
- UV光下のスクリーン上での長時間のアイドル時間を避けます
6. 固定具の安定性を確保する
固定具の不安定性は、特に多色印刷で見当ずれを引き起こす可能性があります。
小さな振動でも目に見える位置ずれにつながる可能性があります。
推奨ソリューション:
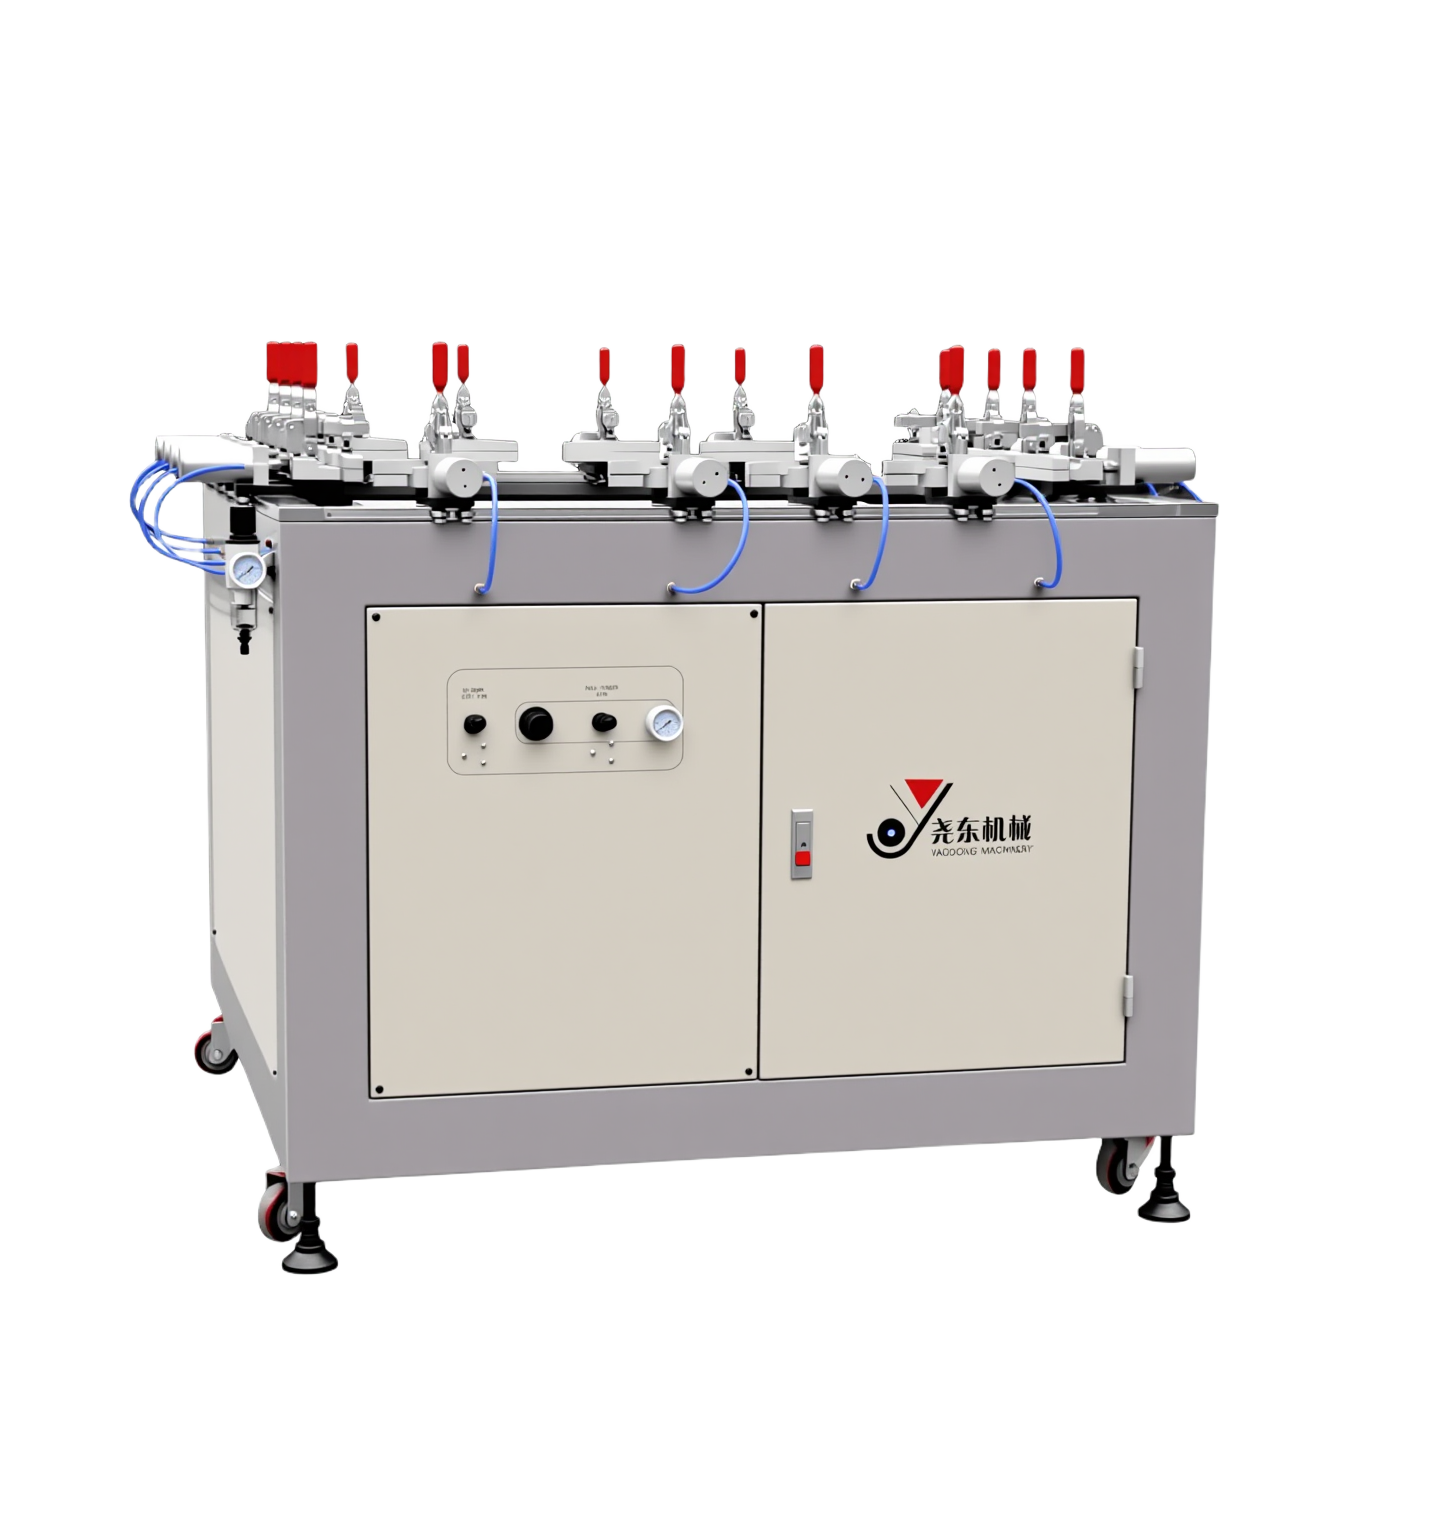
- より高い精度のためにCNC加工された固定具を使用します
- 生産前にクランプ、位置決めピン、ロック機構を確認します
安定した固定は、再現性のある正確な印刷に不可欠です。
7. 硬化パラメータを管理する
不適切な硬化は、印刷後の不良の一般的な原因です。
- 硬化不足 → インクがべたついたまま、または密着性が不足します
- 過剰硬化 → インクが脆くなったり、ひび割れたりする可能性があります
推奨プラクティス:
- ランプ距離を80〜100 mmに維持します
- インクの種類と基材材料に基づいて硬化パラメータを検証します
8. 印刷後に画像検査を使用する
手動検査はオペレーターの経験に大きく依存し、一貫性がない場合があります。
自動画像検査システムは、以下を検出できます:
- ぼやけた印刷
- 画像の欠落
- ほこりによる汚染
- 色ずれ
画像検査システムはミリ秒単位で動作し、客観的で再現性のある結果を提供します。
自動検査を採用する工場では、不良率が30〜80%削減されることがよくあります。
9. トレーニングシステムと標準作業手順書(SOP)を構築する
オペレーターのスキルレベルは不良率に直接影響します。
明確に定義されたシステムには、以下を含める必要があります:
- 標準作業手順
- トラブルシューティングガイドライン
- パラメータ記録と調整ログ
一貫したトレーニングと文書化により、生産の安定性と再現性が大幅に向上します。
スクリーン印刷の不良低減は、単一の調整によって達成されるものではありません。印刷前処理、印刷パラメータ、固定具の精度、硬化管理、検査方法を網羅した体系的な最適化プロセスが必要です。
劉暁
耀东机械
結論
安定した機械性能、適切なプロセス管理、自動検査を組み合わせることで、メーカーは厳しい条件下でも、より低い不良率、より高い歩留まり、より信頼性の高い生産を達成できます。
常见问题解答(FAQ)
Q: スクリーン印刷における不良の最も一般的な原因は何ですか?
A:ほとんどの印刷不良は、単一の要因ではなくプロセスの不安定性によって引き起こされます。一般的な根本原因には、表面処理の不十分さ、スキージ圧力の不均一、メッシュ張力の不適切さ、固定具の不安定性、インク粘度の誤り、硬化パラメータの不適切さが含まれます。不良低減には、印刷プロセス全体にわたる体系的な管理が必要です。
Q: メッシュ張力を高くすると、常に印刷品質が向上しますか?
A:安定した適切なメッシュ張力は、見当精度とエッジの鮮明さを向上させます。ただし、過度に高い張力はメッシュまたはフレームの限界を超え、スクリーンの早期損傷につながる可能性があります。メッシュ張力は常に推奨範囲内に保ち、生産中に定期的にチェックする必要があります。
Q: 生産中にスクリーンはどのくらいの頻度で洗浄する必要がありますか?
A:スクリーンは、機械が停止しているときはいつでも、短い一時停止中でも洗浄する必要があります。UVインクは印刷が停止するとメッシュ上で乾燥し始める可能性があり、メッシュの目詰まりを引き起こし、生産再開時に不良の原因となる可能性があります。
さらに、スジ、ピンホール、インクの付着ムラ、印刷不良など、印刷品質の変化が観察された場合は、すぐにスクリーンを清掃する必要があります。これらの問題は、インクの蓄積、メッシュの部分的な目詰まり、または表面の汚染を示していることがよくあります。
ダウンタイム中および品質のずれの最初の兆候の両方での定期的な予防的清掃は、生産全体を通して安定したインク転写と一貫した印刷品質を維持するために不可欠です。
Q: 多色印刷において、治具の安定性は不良率にどのように影響しますか?
A:治具の安定性は、見当合わせの精度に直接影響します。わずかな振動や位置ずれでも、多色印刷では目に見える位置ずれを引き起こす可能性があります。CNC加工された治具を使用し、クランプや位置決めピンを定期的にチェックすることで、生産工程全体を通して一貫した位置決めを維持するのに役立ちます。